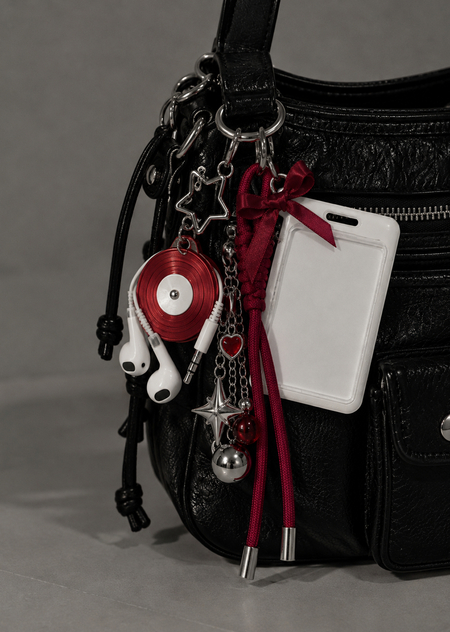
Концепция
Сборный брелок-держатель для проводных наушников в форме мини-виниловой пластинки диаметром 50 мм. Провод наматывается между двумя дисками, как нить на йо-йо, а штекер фиксируется в центре — наушники не путаются в кармане и всегда висят на сумке или ключах.
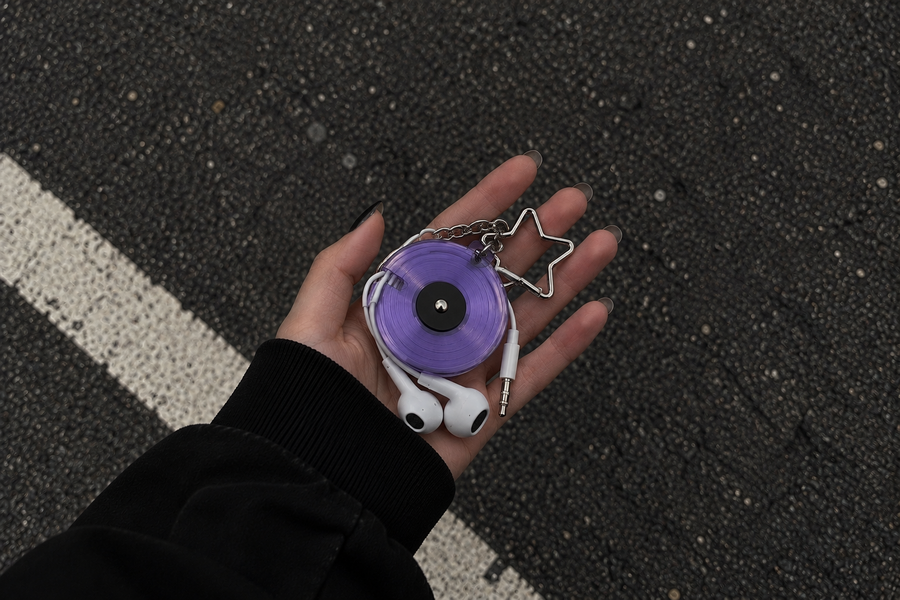
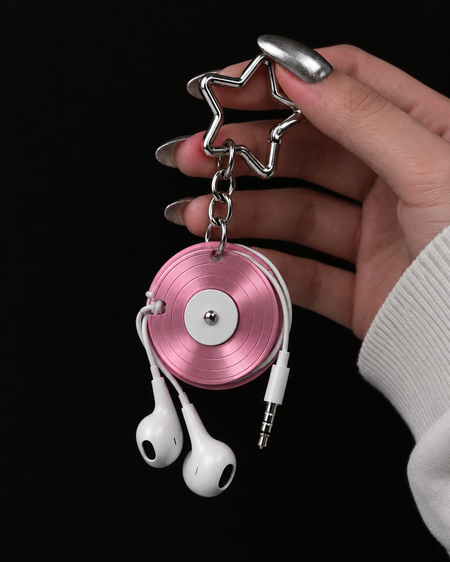
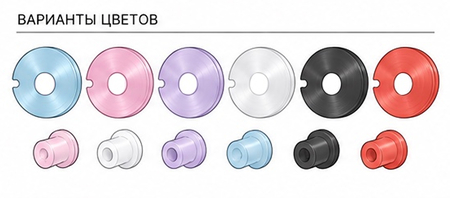
Идея держится на трёх решениях:• Форма-образ. Винил — узнаваемый символ «музыки, которую носишь с собой»; проводные наушники снова воспринимаются как модный аксессуар, и держатель превращает их хранение в часть образа• Сборная конструкция из 4 деталей. Два диска и две центральные втулки соединяются без клея и инструментов. Это делает изделие ремонтопригодным: сломанную деталь можно заменить, а не выбрасывать весь брелок• Конструктор цвета. Покупатель сам выбирает цвет дисков, цвет «яблока» (центральной наклейки пластинки, которую изображают втулки) и форму карабина: ракушка, морская звезда или рыбка. 6 цветов дисков × 6 цветов втулок × 3 карабина = 108 вариантов из одного набора деталейВсе пластиковые детали печатаются на 3D-принтере, поэтому изделие можно выпускать малыми партиями и допечатывать нужные цвета под спрос
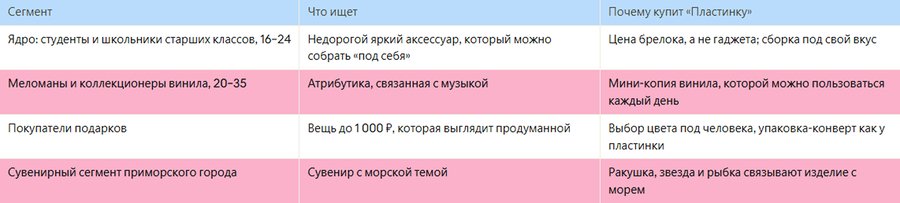
Целевая аудитория
Материалы
Почему не литьё под давлением: пресс-форма на 4 детали стоит десятки тысяч рублей и окупается только тиражом в тысячи штук. 3D-печать дороже за штуку, но для партии 30–100 изделий в итоге в разы дешевле и не требует вложений до старта продаж
Конструкция, размеры и допуски
Изделие собирается из 4 пластиковых деталей и фурнитуры; габарит в сборе — Ø 50 × 20 мм, общая длина с карабином около 120 мм, масса около 20 г.
Расчёт ширины в сборе: фланец 3 + вал 7 + вал 7 + фланец 3 = 20 мм. Диски садятся на валы вплотную к фланцам, между ними остаётся зазор 20 − 3 − 3 − 3 − 3 = 8 мм — в него наматывается провод
Визуализация
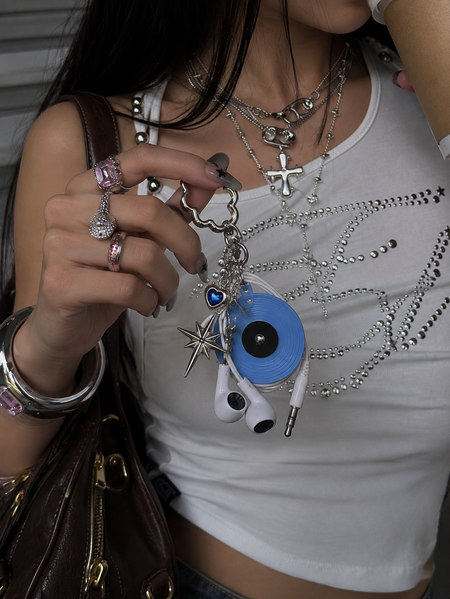
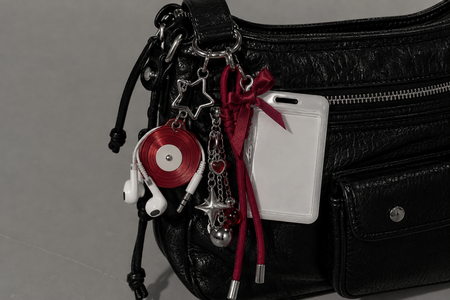
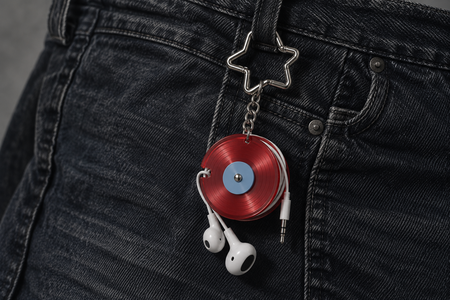
Способ изготовления
Пластиковые детали печатаются методом FDM без поддержек, по одному цвету на стол. На партию из 30 брелоков уходит около 30 часов работы одного принтера (оценка) и 3–4 часа ручной сборки
Подготовка модели1. Каждая деталь моделируется отдельным файлом (STL или 3MF) по размерам из раздела «Конструкция»
2. Канавки дорожек делаются только на внешней стороне дисков: это верхняя поверхность при печати, она получается самой ровной
3. Все отверстия (Ø 12,3, Ø 6,15, Ø 3,6, Ø 2,5) и выемка 3 × 3 ориентированы вертикально — деталям не нужны поддержки
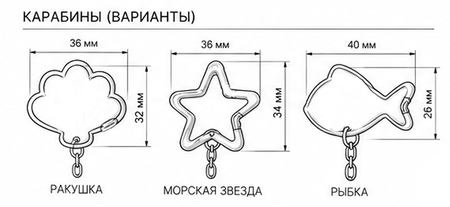
Пробные образцы1. Печатаются 2–3 комплекта из PLA для проверки формы и пропорций
2. Затем 2 комплекта из PETG для подбора допусков: штифт должен входить в гнездо с усилием, штекер — свободно, диск — надеваться рукой
3. Размеры с удачного образца фиксируются в итоговых файлах и больше не меняются
Печать тиража
Постобработка1. Снять детали со стола, срезать нитки PETG (паутинку) и наплыв первого слоя по краю
2. Проверить каждую втулку калибром: штекер 3,5 мм в канал, штифт в гнездо контрольной детали
3. Разложить детали по цвету в подписанные контейнеры