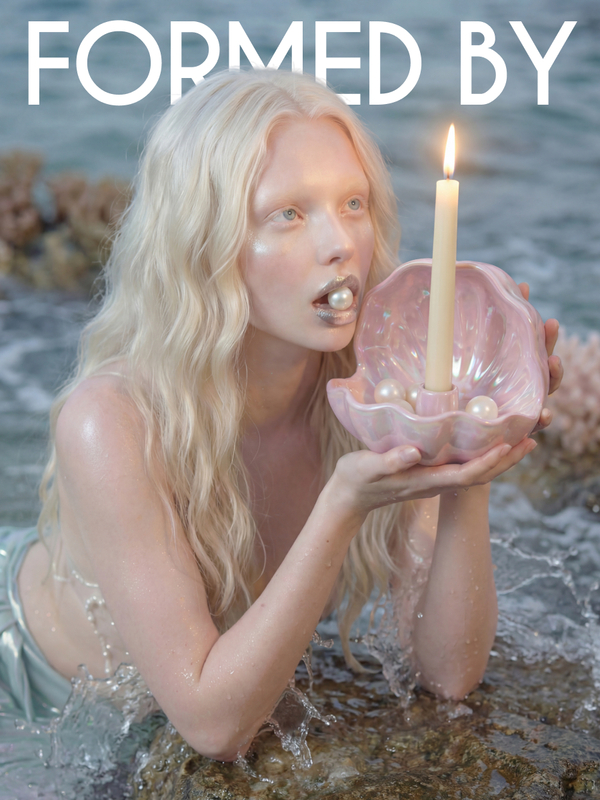
О коллекции
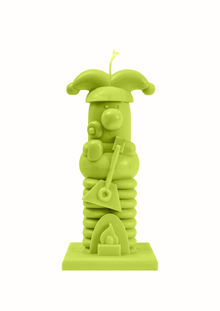
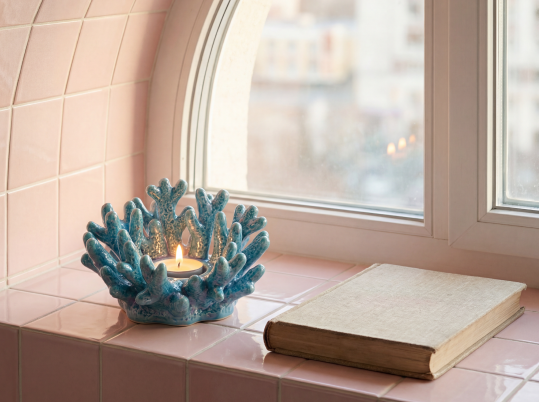
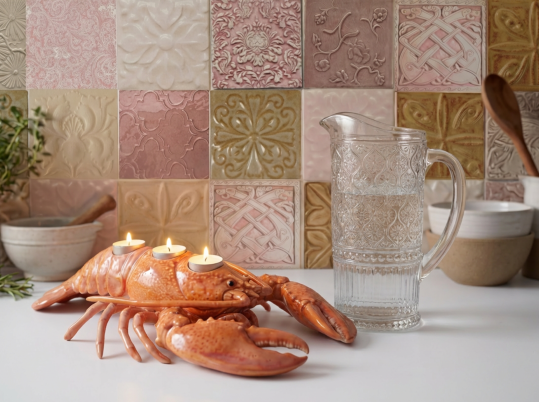
FORMED BY — бренд, воссоздающий уникальные предметы, вдохновленные природой и ее формами и атмосферой, а также нашими воспоминаниями и ассоциациями, связанными с ней. Мы стремимся прочувствовать дух разных граней мира, окружающего нас, и воплотить его в объекты, которые дополнят и украсят повседневность. Коллекция «морских» подсвечников — это одна из линий бренда, посвященная морю. Каждое изделие отсылает к морскому миру, где формы и текстуры природы становятся украшением и функциональным предметом интерьера.
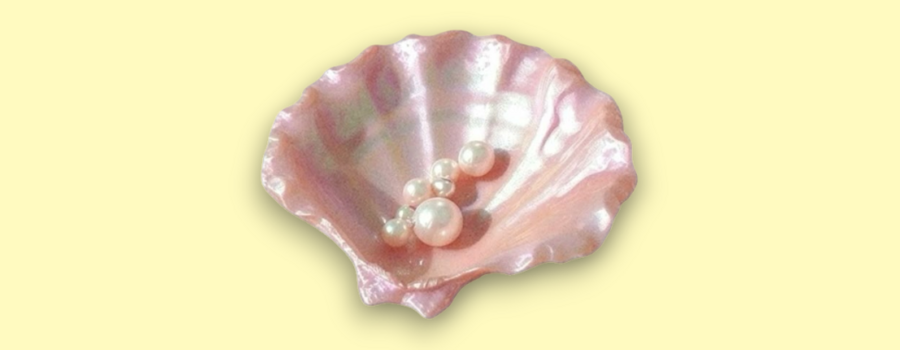
Первым изделием стал подсвечник, вдохновленный этой ракушкой с жемчужинами. После того, как его детали были продуманы, а стиль утвержден, начался последовательный процесс формирования коллекции с сохранением общих концепции и настроения.
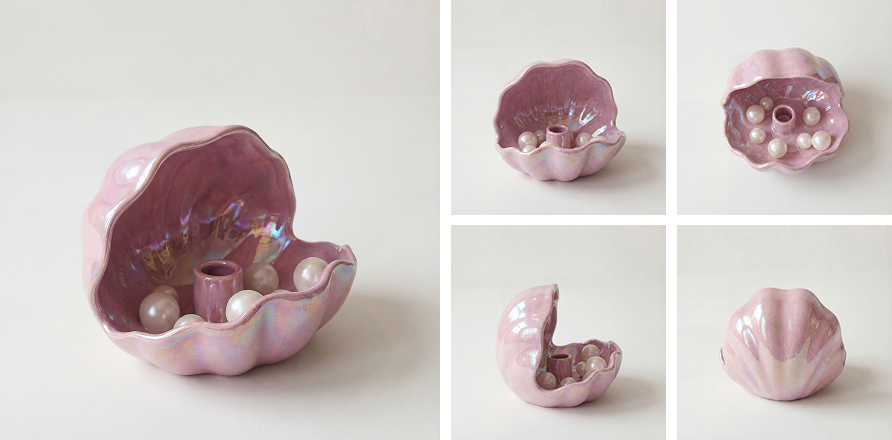
В линии сочетаются естественные текстуры, перламутровые переливы и пастельные, но в то же время акцентные цвета, отражающие атмосферу окутывающего спокойствия.
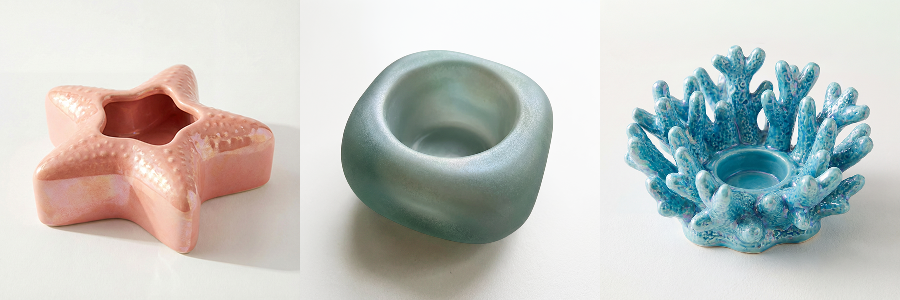
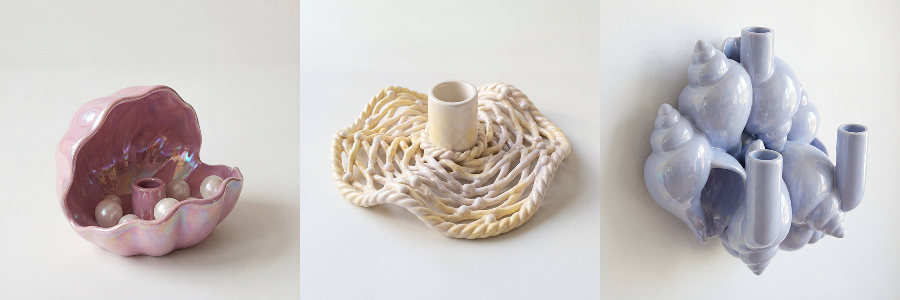
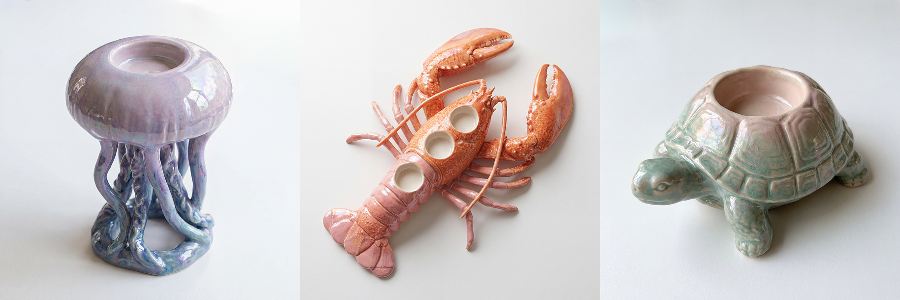
Все изделия коллекции
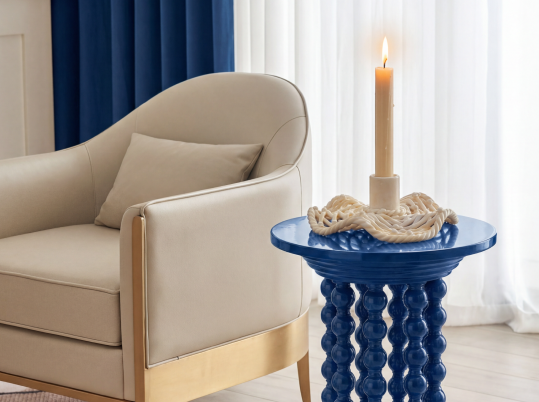
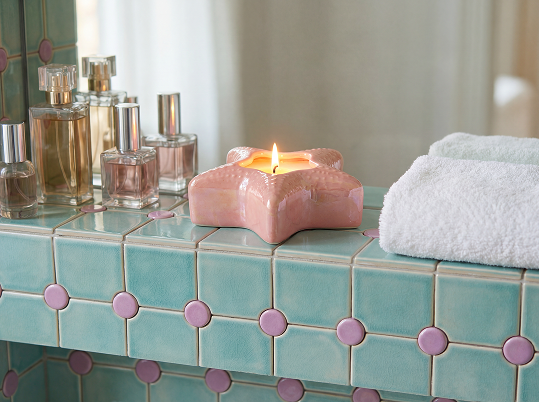
Промо материалы
Техническое задание на производство
1. Технология печати Технология: FDM 3D-печать Высота слоя: 0.16–0.24 мм Точность печати: ±0.2 мм
2. Материал Основной материал: PA (нейлон)/PA-CF (нейлон с углеродным наполнением) или PC/PC-blend (поликарбонат)
Требования к материалу: 1) высокая термостойкость (рабочая температура ≥ 110–130 °C) 2) высокая механическая прочность и ударостойкость 3) устойчивость к деформации при локальном нагреве 4) низкая склонность к растрескиванию 5) пригодность к последующей шлифовке и финишной обработке
PLA, стандартный PETG, фотополимерные смолы — не допускаются
3. Параметры изделий
Печать строго по предоставленным STL-файлам, без изменения геометрии, формы и пропорций.
Перед печатью обязательно:
Проверить модели на: 1) водонепроницаемость 2) отсутствие самопересечений 3) корректность нормалей 4) корректное масштабирование
Проверить соответствие: 1) посадочных мест под свечи/гильзы 2) глубины и диаметра 3) толщины стенок
Геометрические ограничения: 1) Минимальная толщина стенок: не менее 3 мм 2) Нагруженные элементы (опоры, ножки, края контейнеров): 4–5 мм 3) Все внутренние края — скругленные, без острых углов
4. Свечные зоны
Прямой контакт пламени с печатным материалом запрещен.
В зоне свечи обязательна металлическая гильза или съемная металлическая/керамическая вставка
Конструкция должна предусматривать: 1) термозазор между огнем и корпусом 2) отсутствие перегрева стенок
5. Поддержки
Поддержки размещать: 1) только на невидимых или вторичных поверхностях 2) не касаться лицевых декоративных элементов 3) не касаться внутренних посадочных зон под свечи
Толщина поддержек: минимально возможная для стабильности печати
После печати: 1) аккуратное удаление 2) без сколов, задиров и расслоений
6. Пост-обработка
Механическая обработка: шлифовка: 240 → 400 → 800 → 1200 grit Скругление кромок, удаление острых углов
Допустимо: 1) матирование 2) термообработка для снятия внутренних напряжений (по согласованию)
Химическая полировка — только если совместима с выбранным материалом.
7. Контроль качества
Каждое изделие должно соответствовать следующим требованиям: 1) соответствие геометрии STL 2) отсутствие: расслоений, трещин, пропусков экструзии, деформаций 3) устойчивость: изделие стоит ровно, не качается, не ведет при нагреве 4) безопасность: отсутствие острых кромок, корректная посадка свечной вставки
8. Дополнительные требования
1) Обязательная тестовая печать одного изделия 2) Тест с нагревом (с установленной гильзой, без пламени на корпус) 3) Серийное производство — только после подтверждения стабильности